日用品注塑模具:PP、PE 薄壁件的 8—16 腔做法
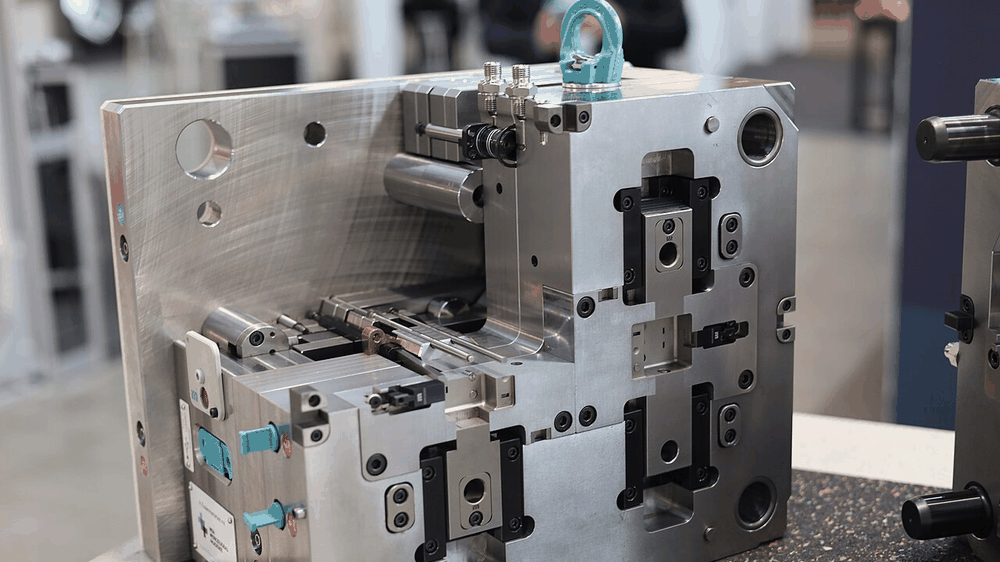
图片说明:多腔日用品注塑模具的型腔与顶针排布实物。在制件结构以最终图纸为准。
为什么日用品件偏爱多腔模
日用品单件价格低,模具成本必须摊到几十万件上才划算。一副 12 腔的保鲜盒盖模,模架 3030、718H 模块,模具价 8.6 万元,按 60 万件摊销,单件模具成本 0.14 元;如果做 4 腔,模具价 6.1 万元,但成型周期同样 20 秒,单件摊销变成 0.15 元,还多占机台时间。所以只要机台吨位够、制品不超重,我们一般建议往多腔走。
多腔的代价是流道平衡。12 腔模的自然平衡流道,各腔充填时间差通常在 0.15—0.3 秒,薄壁件容易出现远端缺胶。我们的做法是把流道做成 8 腔自然平衡 + 4 腔加节流销,试模时用短射法逐腔称重,单腔重量差控制在 ±3% 以内才算通过。
腔数与机台吨位的对应
一副 12 腔保鲜盒盖模,投影面积约 640 cm²,按 60 MPa 模内压力算,需要锁模力约 385 吨,实际配 250 吨机台偏紧,通常上 350 吨。厂里 250 吨机台能稳定跑的是 8 腔以内的 1.2 升以下容器件。把机台吨位报给我们,我们按机台定腔数,不按理论最大值报,避免试模时飞边压不住。
薄壁件的另一处坑是顶出。0.8 毫米壁厚的盒盖,顶针直径 2.5 毫米、布置 12 个,顶出速度稍快就顶白。我们的常规做法是顶针加 0.5 毫米倒角、顶出速度分两段(前段 30%、后段 70%),并在模架上加 2 根导柱做二次导向,顶针板不晃。
冷却水路怎么排
日用品件追求周期,水路比钢材重要。盒盖模的定模侧做随形排布 6 组水路,每组 φ8 毫米,间距 35 毫米,距型腔面 18 毫米;动模侧因为要避顶针,走 4 组 φ10 毫米直通水路,另加 2 个隔水片打芯部。进出水温差控制在 3℃ 以内,超过就说明流量不够,要加分流阀。
2019 年给江山一家蜂产品包装厂做的蜂蜜勺模,最初周期 28 秒,把定模水路从 4 组加到 6 组、模温机从 1 台变 2 台分区控温,周期降到 21 秒,一年 40 万件省下的机台时间约 780 小时,按 25 元/小时折 1.95 万元。
材料和表面要求
PP、PE 件不要求高光,718H 预硬 30—33HRC 就够,抛光到 Ra0.4 即可;透明 PP 的收纳盒要 Ra0.1 以内,型腔用 S136 淬火 50—52HRC,抛光工时多 8—12 小时,模具价上浮 15% 左右。要印图案的,型腔留 0.02 毫米蚀纹深度,我们按客户给的纹板做化学蚀纹,不自己做纹。
参数表
| 项目 | 规格 / 数值 |
|---|---|
| 适用原料 | PP、PE、HIPS,收缩率按 1.6%—2.0% 缩放 |
| 模腔数 | 8、12、16 腔,按机台吨位与年用量定 |
| 模架规格 | 2525、3030、3535(GB/T 12555 标准模架) |
| 型腔材质 | 718H 预硬 30—33HRC;透明件用 S136 淬火 50—52HRC |
| 成型周期 | 18—24 秒(0.8 mm 壁厚盒盖,12 腔) |
| 加工精度 | 型腔轮廓 ±0.02 mm,配合面研配 0.005 mm |
| 适配机台 | 160—350 吨注塑机,螺杆 40—55 mm |
| 质保年限 | 整模 12 个月,顶针、弹簧等易损件除外 |
用在哪三个场合
- 场景 1保鲜盒、饭盒、收纳箱的盖与盒体,单件 20—120 克,年用量 30 万件以上
- 场景 2衣架、衣夹、晾晒架这类细长件,一出 8—16 腔,要求顶出不弯
- 场景 3蜂蜜勺、量杯、调味盒等食品接触件,需符合 GB 4806.7 食品接触用塑料材料要求
交付周期
12—20 天。8 腔常规件 12 天,12—16 腔带节流销平衡的 16—20 天;改模另计 2—4 天。
售后条款
试模 3 次以内免费,含原料与机台时间;试模后 3 个月内因模具原因出现的飞边、缺胶、顶白,免费修模;顶针、弹簧、浇口套按成本价供。
选型建议
先看三件事:机台吨位够不够、年用量撑不撑得起多腔、壁厚是否低于 1 毫米。吨位在 250 吨以下、年用量 20 万件以内的,做 8 腔更稳;追求单件成本的,12—16 腔加节流销平衡,把重量差压到 ±3%。
为什么客户选这家而不是隔壁
- 厂内 90/160/250 吨三台注塑机可直接试模,客户不用另找试模厂,试模当天能看到件
- 多腔模出厂前做短射逐腔称重,附 12 腔重量记录表,重量差超过 ±3% 不出厂
- 型腔与模架同厂加工,开框位置度 ±0.02 mm,装配不用二次找正
对比的是江山、衢州一带同规模模具厂的常规做法,能当场核对的就这三条:加工是不是同厂、试模是不是自有机台、报告里有没有实测数。