模架与模板加工:六面磨基准,开框位置度 ±0.02 毫米
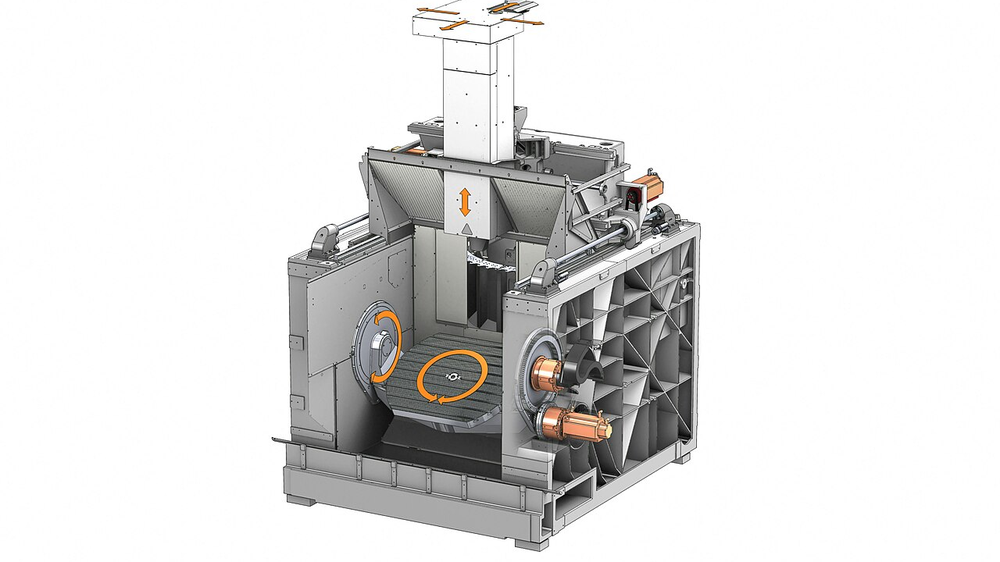
图片说明:加工中心上正在开框的模具模板与模架。在制件结构以最终图纸为准。
模板加工的顺序不能乱
一块模板的加工顺序是:下料 → 粗铣六面 → 磨六面(基准)→ 划线 → 加工中心开框钻孔 → 磨框底 → 电火花清角 → 水路试压 → 打标。顺序错了就返工,尤其是先开框后磨面,框的位置会随磨量跑 0.05—0.1 毫米。
基准面很关键。我们把模板的上下两面(Z 向)磨成平行度 0.03 毫米以内,作为开框的基准;X/Y 方向以两条边做直角基准,直角误差 0.02 毫米/300 毫米。客户后续在模板上装镶件、配模架,都靠这两个基准。
开框和钻孔的公差
开框位置度 ±0.02 毫米、框深 ±0.03 毫米、框的直角度 0.02 毫米/100 毫米。加工中心用 φ16—φ25 的立铣刀分层铣,每层 0.5 毫米,留 0.15 毫米给精铣;精铣用 φ12 四刃刀,转速 2400 r/min、进给 600 mm/min。
顶针孔、水路孔的位置度 ±0.03 毫米,孔径公差 H7;水路孔打完必做 0.5 MPa 打压 10 分钟,压降不超过 0.02 MPa。漏水的模板回炉焊补,焊补后重新打压,不带到客户手里。
材料与硬度
常做 718H(预硬 30—33HRC)、738H(33—36HRC)、45#(调质 28—32HRC)、S50C(预硬)。客户来料加工的,进厂先用里氏硬度计打 5 点,硬度低于下限的退回,因为预硬钢一旦硬度不够,开框后变形会更明显。
大模板(>600 毫米)要留余量:厚度留 2 毫米、长宽各留 5 毫米,加工完再精修。我们见过客户自己下料留 0.5 毫米,热处理后变形 0.4 毫米,直接废掉一块 3000 元的模块。
工期与价格
一套 3535 模架(含定模、动模、两块推板、导柱导套):材料 718H 约 210 公斤,按 26 元/公斤算 5460 元;加工 26 小时;含税价 1.35 万元,5—7 天。单块模板(350×350×60)加工 3800—4600 元,3—4 天。
批量 10 套以上,单价降 8%—12%,交期 12—15 天。加急的(48 小时)加 30%,但只能插空档,接单前要先看当天机台负荷。
参数表
| 项目 | 规格 / 数值 |
|---|---|
| 常用材料 | 718H、738H、45#、S50C,硬度 28—36HRC |
| 最大尺寸 | 800×630×180 mm(XK-850 行程内) |
| 六面精度 | 平面度 0.02 mm,平行度 0.03 mm |
| 开框精度 | 位置度 ±0.02 mm,框深 ±0.03 mm,直角 0.02 mm/100 mm |
| 孔位精度 | 顶针孔、水路孔 ±0.03 mm,孔径 H7 |
| 水路试压 | 0.5 MPa 保压 10 分钟,压降 ≤0.02 MPa |
| 交付周期 | 单块 3—4 天,一套 3535 模架 5—7 天 |
| 质保年限 | 12 个月,尺寸与硬度按来料实测记录 |
用在哪三个场合
- 场景 1新开模的模架整套加工,含定动模、推板、导柱导套孔,5—7 天交付
- 场景 2旧模改腔:模板不动,只改框与孔位,保留原模架,省 60% 成本
- 场景 3客户来料加工:客户自带 718H 模块,我厂只做六面磨与开框,按工时计费
交付周期
3—7 天。单块模板 3—4 天;一套 3535 模架 5—7 天;批量 10 套以上 12—15 天;48 小时加急加 30%。
售后条款
尺寸超差(超出图纸公差 1.5 倍)免费返修或重做;水路漏水免费焊补并重压;来料硬度不足的当场退回并出具硬度记录,不承担后续变形责任。
选型建议
先定基准再开框,别为省一天把顺序倒了。模板厚度按模架标准留 2 毫米余量,热处理后精修。大模板(>600 mm)务必留够余量,省料钱最后都会变成废料钱。
为什么客户选这家而不是隔壁
- 六面磨到平面度 0.02 mm、平行度 0.03 mm 才开框,框位不随磨量漂移
- 顶针孔与水路孔位置度 ±0.03 mm、H7 配合,水路 0.5 MPa 打压随件出报告
- 来料先打 5 点硬度,硬度不足当场退回并留记录,不把变形风险带进后道
对比的是江山、衢州一带同规模模具厂的常规做法,能当场核对的就这三条:加工是不是同厂、试模是不是自有机台、报告里有没有实测数。