热流道与模具配件:分流板改孔、浇口套与顶针的配法
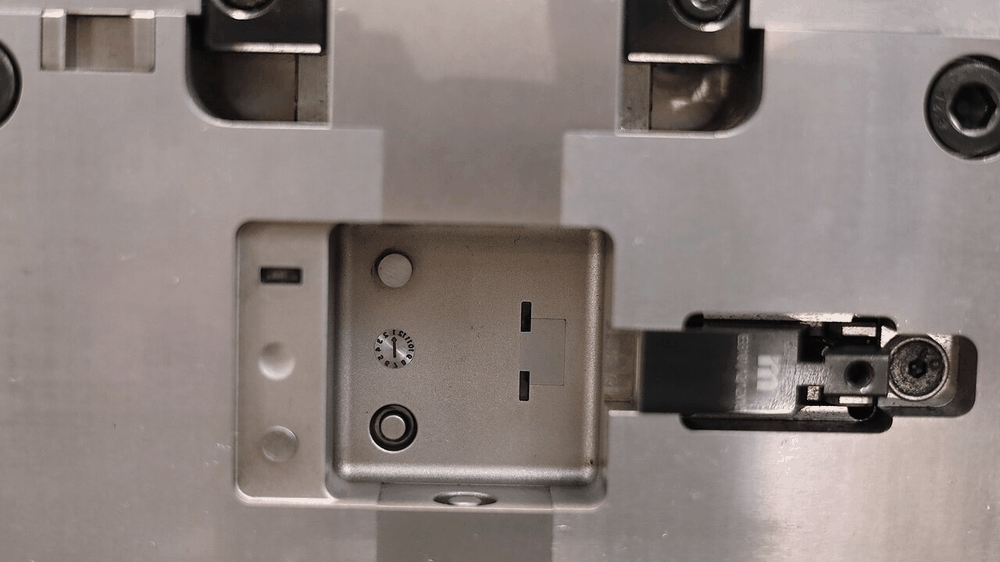
图片说明:注塑模热流道分流板与热嘴的装配实物。在制件结构以最终图纸为准。
分流板改孔:旧板能不能用
客户改模最常见的是加腔或改浇口位置,分流板要改孔。旧板能不能改,看三件事:孔径与原孔距有没有干涉、板厚够不够重新开流道槽、加热圈位置能不能挪。能改的,改孔费 1200—2600 元,3—5 天;不能改的,新做一块 4500—9000 元,7—10 天。
改孔的做法是:原孔用 H13 焊丝补焊(氩弧焊,预热 300℃、焊后保温缓冷),再按新位置重新钻孔、铣流道槽。补焊区必须做 0.6 MPa 打压 10 分钟,压降 ≤0.02 MPa;补焊后硬度掉到 40HRC 以下的,做局部氮化补回。
热嘴与温控
针阀热嘴的阀针间隙 0.01—0.02 毫米,间隙大了会漏料、小了会卡针。热嘴本体用 SKD61 淬火 48—50HRC,嘴头用硬质合金(YG15),因为那里磨损最快。加热圈按分区配,一个热嘴一个区,温控精度 ±1℃;分流板按长度分 2—4 区,各区之间温差 ≤3℃。
温控箱是常被忽略的配件。4 区以下的用随机小箱,8 区以上建议客户自己配主控箱(我们只出加热圈和热电偶)。温控箱功率按每区 1.5—2.5 kW 配,配小了升温慢,一模要等 20 分钟才到温。
浇口套与顶针
浇口套的球面半径要与注塑机射嘴匹配(常见 R10、R12、R15),半径不对就漏料。浇口套内孔锥度 3°—5°,小端孔径按料流定(0.8—2.5 毫米),材质用 SKD61 淬火 52—54HRC,内孔抛到 Ra0.4。
顶针按 GB/T 4169.1 标准做,材质 SKD61 或 SKH51,头部淬火 52—56HRC、杆部 45—48HRC;直径公差 h6,与顶针孔 H7 配合。顶针长度按顶出行程加 5 毫米余量,长了会顶弯,短了顶不到位。我们按客户给的 B 板厚度和顶出行程算,不让客户自己量。
配件清单与价格
常备现货:顶针 φ1.5—φ12(各 50 支)、弹簧(蓝、红、黄三色各 20 个)、水路接头(1/4、3/8 各 30 个)、浇口套 R10/R12(各 10 个)。现货当天发,江山本地次日到。
按图定制的配件:分流板改孔 1200—2600 元、新分流板 4500—9000 元、浇口套 380—650 元/个、非标顶针 45—120 元/支、热嘴(含阀针)1800—4200 元/套。单笔满 5000 元免运费。
参数表
| 项目 | 规格 / 数值 |
|---|---|
| 分流板材质 | H13 或 4Cr13,淬火 44—48HRC,补焊区局部氮化 |
| 加热分区 | 热嘴一嘴一区,分流板 2—4 区,温控 ±1℃ |
| 热嘴材质 | SKD61 本体 48—50HRC,嘴头 YG15 硬质合金 |
| 浇口套 | SKD61 淬火 52—54HRC,球面 R10/R12/R15,内孔 Ra0.4 |
| 顶针规格 | φ1.5—φ12,GB/T 4169.1,头部 52—56HRC,杆 h6 |
| 试漏压力 | 0.6 MPa 保压 10 分钟,压降 ≤0.02 MPa |
| 交付周期 | 现货当天发;改孔 3—5 天;新分流板 7—10 天 |
| 质保年限 | 12 个月,加热圈 6 个月,顶针按材质保用 |
用在哪三个场合
- 场景 1旧模加腔:分流板补焊改孔,保留原板与加热圈,费用 1200—2600 元
- 场景 2多腔模热流道系统的热嘴、阀针、加热圈配套,按腔数分区控温
- 场景 3模具维修换件:浇口套、顶针、弹簧、水路接头现货当天发
交付周期
当天—10 天。现货当天发;分流板改孔 3—5 天;新分流板 7—10 天;热嘴定制 10—15 天。
售后条款
改孔后打压不合格免费重焊;热嘴、加热圈 6 个月内烧毁免费换(非人为过压、进水除外);顶针弯曲、断裂按支换新,只收材料费。
选型建议
改孔前先确认板厚与孔距,别先拆再问。热嘴分区按腔数配,一个热嘴一个温区,省温控箱的做法最后都要在调机上还回来。浇口套球面半径必须和射嘴对上,这一项报错率最高。
为什么客户选这家而不是隔壁
- 分流板补焊后 0.6 MPa 打压 10 分钟并留记录,硬度掉了做局部氮化补回
- 热嘴一嘴一温区、±1℃,分流板各区温差 ≤3℃,出货附分区接线图
- 顶针长度按客户 B 板厚度与顶出行程算,不让客户自己量,减少顶弯
对比的是江山、衢州一带同规模模具厂的常规做法,能当场核对的就这三条:加工是不是同厂、试模是不是自有机台、报告里有没有实测数。