慢走丝割 0.15 毫米窄槽:镶件公差进 0.003 毫米
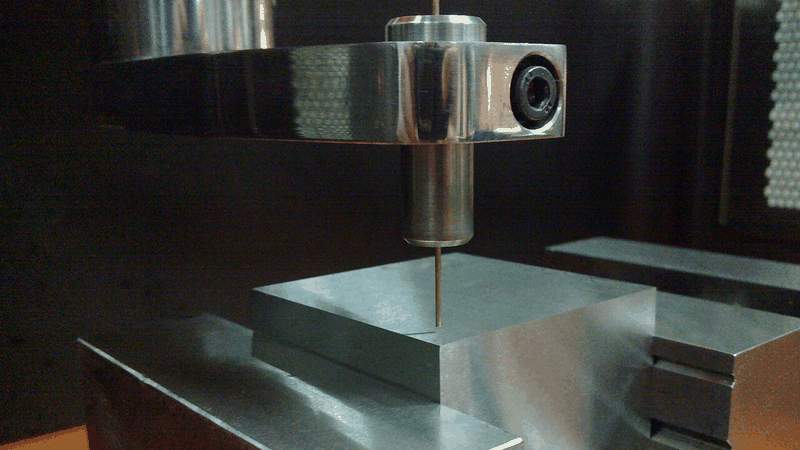
10 月 27 日,慢走丝的参数定了版:丝径 0.20 毫米、粗割留 0.35 毫米余量、两次修割各切 0.13 毫米,0.15 毫米宽的窄槽一次割通,外形公差实测 ±0.003 毫米,表面 Ra0.8。穿丝孔也换了做法:φ0.3 毫米的细孔电火花先打穿,孔壁垂直度控在 0.01 毫米内,慢走丝穿丝一次到位,不用再拿钻头修孔。
改之前用的是 0.25 毫米丝,割 0.15 毫米窄槽时放电间隙已经吃掉槽宽,割出来只有 0.11 毫米,客户装不进去。换 0.20 毫米丝后,槽宽稳定在 0.148—0.152 毫米,8 件抽检 5 件在中间值。
单件工时 3.5 小时(粗割 1.2 小时、两次修割 2.3 小时),比中走丝快 40 分钟,但成本高:慢走丝每小时 45 元,中走丝 18 元。一件 80×80 的镶件,慢走丝贵 90 元,价值在公差——中走丝割出来是 ±0.015 毫米,装配时要研配 1 小时,慢走丝不用研,直接装。
到 10 月底,这项工艺用在 8 套模的 26 件型芯镶件上,装配一次成功率 100%,没有一件因为配合间隙返工。以前中走丝的镶件,装配返工率约 15%。