拉深件冲压模:304 不锈钢水槽的三次拉深与回弹补偿
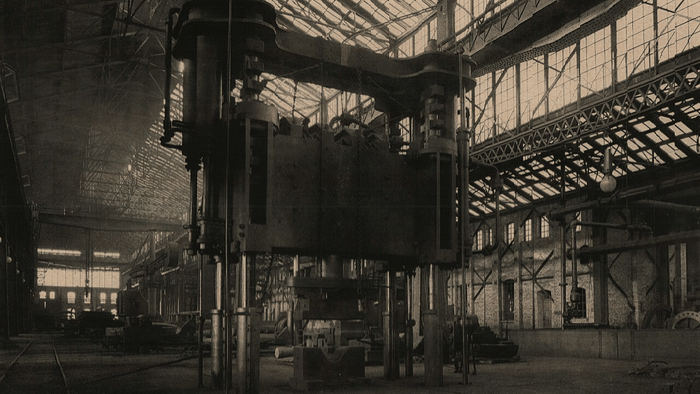
图片说明:拉深工序用液压机与拉深凹模的工作台。在制件结构以最终图纸为准。
拉深次数怎么算
拉深次数按直径比算:第一次拉深系数 0.55—0.60,后续每次 0.75—0.80。比如 φ180 的圆片要拉成 φ80 的杯,总系数 0.44,一次拉不成,至少要两次;再考虑高度 120 毫米,第三次整形。实际报价时我们按 2—4 次算,多算一次的钱比试模拉裂后重开便宜。
以 304 不锈钢 0.8 毫米厚、单槽水槽为例:下料 φ620 圆片,第一次拉深到 φ380、深 60,第二次到 φ300、深 95,第三次整形到 200×430、深 180,中间做一次固溶退火(1050℃、保温 8 分钟、水冷),否则第二次就裂。退火外协,来回 4 天,费用 1200 元/批。
压边力与起皱
压边力太小会起皱,太大就拉裂,窗口很窄。0.8 毫米 304 的压边力按 8—25 kN 调,我们用 4 个氮气弹簧独立控制,每个可单独调压,试模时看起皱位置再补那一边的压力。起皱多出现在直边中段,因为那里材料流动最快、约束最少。
模具上做 0.5—1.0 毫米的拉深筋(半圆弧形),能把材料流动拉住;拉深筋的深度按试模结果修,第一次做 0.6 毫米,起皱就加到 0.9,拉裂就降到 0.4。修拉深筋比改凹模便宜太多,所以我们开模时就预留 0.3 毫米的研修余量。
回弹补偿
不锈钢拉深后回弹 3°—5°,直壁会外张 0.5—1.2 毫米。补偿办法是把凹模直壁做成 1°—2° 的负角(内收),凸模相应放大 0.05—0.1 毫米,试模后按实测的张开量再修。一次修不准,通常要两轮,一轮 2—3 天。
如果客户对侧壁垂直度要求高(≤0.3 毫米/100 毫米),我们会在模具上加整形工位,用 30—50 吨的整形力把侧壁压一遍,回弹能收到 0.8 毫米以内。整形工位要单独一副模,价格多 1.8—2.5 万元。
验收与常见缺陷
验收看四项:壁厚减薄率(最薄处不低于料厚的 15%)、拉裂(不允许)、起皱(高度 ≤0.3 毫米)、侧壁垂直度(≤0.5 毫米/100 毫米)。首件报告附 8 个测点的壁厚实测值,用超声波测厚仪打,不打千分尺。
常见缺陷里,拉裂多半是圆角太小或润滑不足,起皱是压边力或拉深筋不对,橘皮纹是晶粒粗大(304 来料要检晶粒度,6—8 级为宜)。这些我们在工艺卡上逐条列了排查顺序,客户现场遇到可以照着对。
参数表
| 项目 | 规格 / 数值 |
|---|---|
| 适用料厚 | 0.5—6 mm(304 不锈钢 0.5—2 mm,冷轧板 0.5—3 mm) |
| 拉深次数 | 2—4 次,按拉深系数 0.55→0.80 递减分配 |
| 压边力 | 8—25 kN,4 点氮气弹簧独立可调 |
| 凹模圆角 | R4—R8(首道取大值,后道递减) |
| 拉深筋 | 半圆弧 0.6—1.0 mm 深,预留 0.3 mm 研修余量 |
| 回弹补偿 | 凹模直壁负角 1°—2°,凸模放大 0.05—0.1 mm |
| 适配设备 | 63—250 吨液压机或机械压力机 |
| 质保年限 | 12 个月,凹模与凸模镶块可单独更换 |
用在哪三个场合
- 场景 1不锈钢水槽、洗涤盆、汤锅等深腔件,变径大需 3 次拉深加退火
- 场景 2电机端盖、灯罩、消声器壳体,冷轧板 1—3 mm,要求壁厚减薄率 ≤15%
- 场景 3汽车滤清器壳、油箱隔板,需整形工位控制侧壁垂直度
交付周期
22—35 天。两副模(拉深 + 整形)25—32 天;含外协退火的 30—35 天。
售后条款
试模 2 次免费,含退火 1 批;凹模、凸模镶块按图备件;12 个月内因模具原因拉裂、起皱超差,免费修模或换镶块。
选型建议
先算拉深系数再定次数,别按“一次拉到位”报交期。变径比小于 0.6、深度超过直径 1.5 倍的,一定要分序;304 料必须留退火时间,不退火第二次就裂。侧壁垂直度要求 0.3 毫米/100 毫米以内的,加整形工位。
为什么客户选这家而不是隔壁
- 压边力 4 点氮气弹簧独立可调,试模现场按起皱位置单点补压
- 拉深筋预留 0.3 mm 研修余量,起皱或拉裂可现场修筋,不必重开凹模
- 304 拉深按 1050℃ 固溶退火排产,退火批次与模具进度同表跟踪
对比的是江山、衢州一带同规模模具厂的常规做法,能当场核对的就这三条:加工是不是同厂、试模是不是自有机台、报告里有没有实测数。