五金连续冲压模:8—14 工位的排布与送料步距
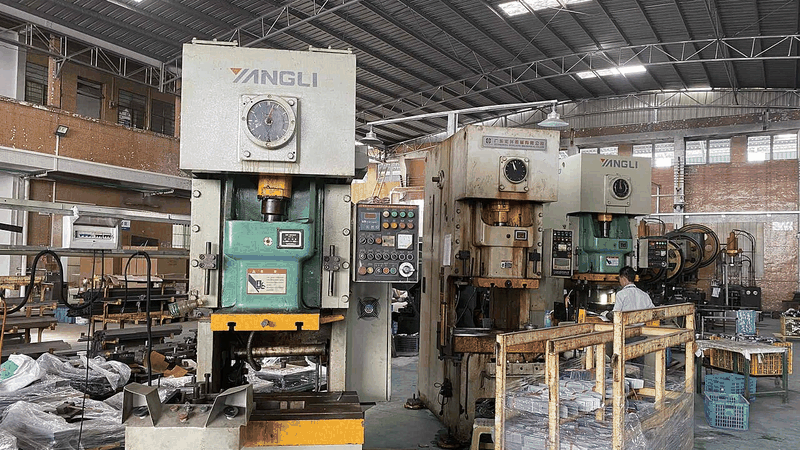
图片说明:连续冲压模的工位排布与送料带实物。在制件结构以最终图纸为准。
工位怎么排:先排成形,再排空步
连续模的工位顺序不是按图纸顺序来的。常规排法是:第 1 工位冲导正孔 + 切边,第 2—3 工位空步(留修模余量),第 4 工位成形或拉深,第 5—6 工位冲孔,第 7 工位折弯,第 8 工位整形,最后 1—2 工位落料或切断。中间留空步是关键:客户改一个孔位,有空步就能加电极改,没有空步就得重开一段模板。
以一副 12 工位的接线端子连续模为例,料厚 0.5 毫米 SPCC、步距 18 毫米、料宽 42 毫米,冲次 300 次/分。12 个工位里 2 个空步、1 个整形,实际成形 9 个工位,模具外形 1200×600×420 毫米,重 1.6 吨,配 160 吨冲床。
送料与导正:精度从这里开始
连续模的精度一半靠送料。步距精度要 ±0.02 毫米以内,送料机用伺服送料(不是滚轮),配 2 组导正销,导正销直径比导正孔小 0.02 毫米,插入深度 4—6 毫米。导正销位置在第 2 工位,后面每个成形工位前都加一组,防止累积偏差。
料带浮升用浮料销 + 弹簧,浮升高度 2.5—3 毫米,脱料板用 4 根独立打杆,打杆力 30—50 N/根,薄料不能压太重,压重了料带变形、送料卡。0.2 毫米以下的料,脱料板改氮气弹簧,力更稳。
模具钢与热处理
冲头与凹模用 SKD11(对应 Cr12MoV 改进型),淬火 58—62HRC,回火 3 次;折弯镶块用 DC53 淬火 60—62HRC,韧性比 SKD11 好,不容易崩;冲裁间隙按料厚的 8%—12% 取,0.5 毫米料取 0.04—0.06 毫米单边。
薄料冲头的崩刃是常事。我们的处理是冲头做 0.3 毫米倒角、表面镀 TiCN(厚度 2—3 微米,硬度 2800HV),一套冲头寿命从 8 万冲次提到 25 万冲次。镀层外协,来回 3 天,费用按件算。
试模与验收标准
先空打 30—50 冲次,确认送料顺畅、导正销不别、脱料板不卡;再上料试 200 件,检查毛刺高度(≤0.05 毫米)、步距累积偏差(≤0.05 毫米/10 步)、平面度(≤0.3 毫米/100 毫米)、孔位偏差(±0.05 毫米)。
验收时给客户 200 件样件、1 份工位排布图、1 份关键尺寸报告(12—16 个测点)。试模不合格的工位当场改,改不动的重开那一段模板,重开不计入改模费。
参数表
| 项目 | 规格 / 数值 |
|---|---|
| 适用料厚 | 0.2—3 mm(薄料 0.2—1.5 mm 配伺服送料) |
| 工位数 | 8—14 工位,含 1—2 个空步 |
| 最大步距 | ≤120 mm,料宽 ≤250 mm |
| 模具钢 | SKD11 淬火 58—62HRC;折弯镶块 DC53 淬火 60—62HRC |
| 冲裁间隙 | 料厚的 8%—12%(单边) |
| 冲次 | 200—400 次/分(视送料机与料厚) |
| 适配冲床 | 63—250 吨,台面 ≥1200×600 mm |
| 质保年限 | 12 个月或 30 万冲次,以先到为准 |
用在哪三个场合
- 场景 1接线端子、连接器、弹片类小件,0.2—0.8 mm 料厚,年用量 100 万件以上
- 场景 2五金支架、散热片、屏蔽罩,0.5—1.5 mm 冷轧板,一次成形带自动送料
- 场景 3马达铁芯、电机外壳片,需多工位叠压与整形,步距精度 ±0.02 mm
交付周期
25—35 天。8—10 工位 25—30 天;12—14 工位带镀层的 30—35 天,镀层外协占 3 天。
售后条款
试模 2 次以内免费(含 200 件料带);冲头、凹模镶块按图备 1 套随机;12 个月内崩刃、拉毛,免费换镶块,镀层重做按成本收。
选型建议
年用量 50 万件以上、形状允许连料排布的,做连续模;30 万件以下、形状畸形连不起来的,做单工序更划算。料厚 0.5 毫米以下建议直接配伺服送料,滚轮送料在 300 次/分以上会累积偏差。
为什么客户选这家而不是隔壁
- 工位里留 1—2 个空步,客户改孔位时能加电极改,不必重开整段模板
- 导正销每成形工位前一组,步距累积偏差压在 0.05 mm/10 步
- 冲头镀 TiCN 2800HV,寿命从 8 万冲次提到 25 万冲次
对比的是江山、衢州一带同规模模具厂的常规做法,能当场核对的就这三条:加工是不是同厂、试模是不是自有机台、报告里有没有实测数。